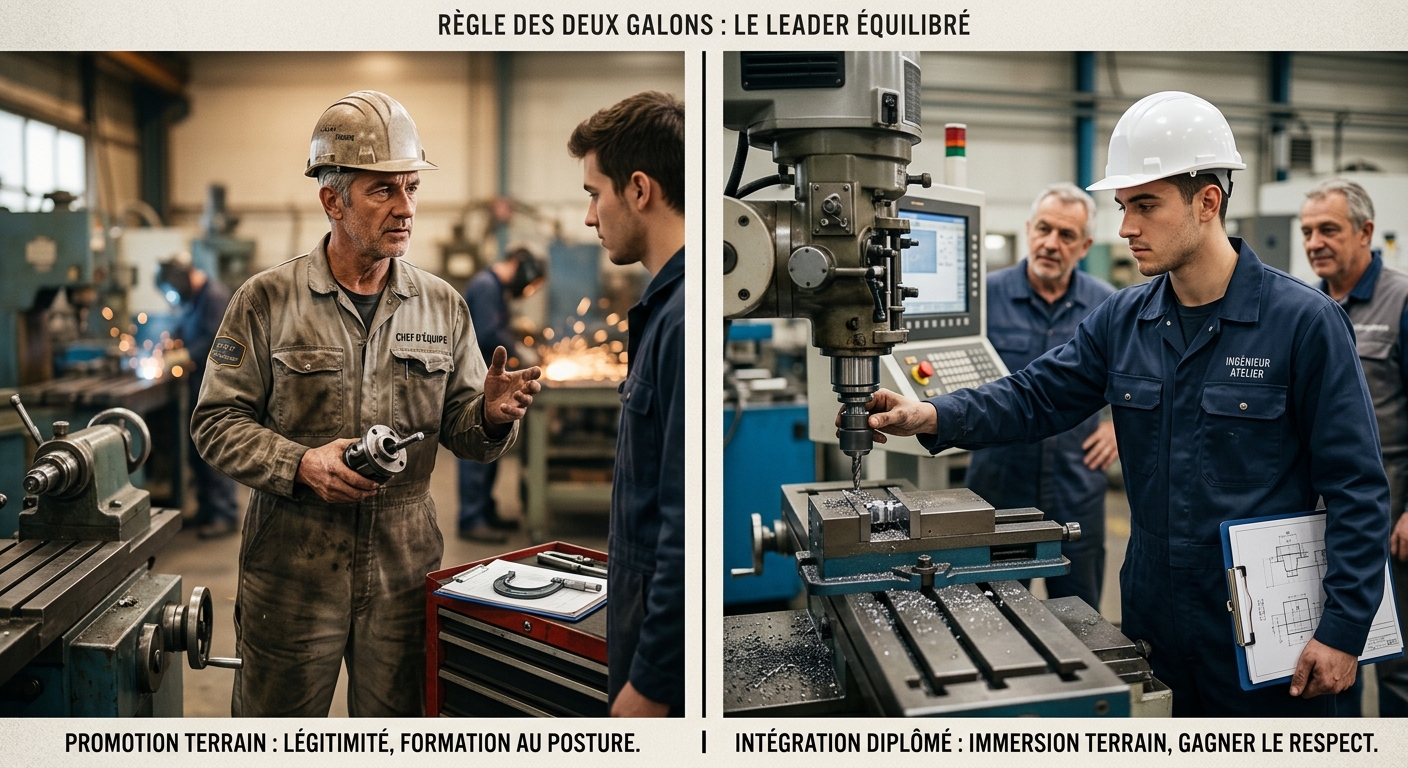
RÈGLE 1 : LA RÈGLE DES DEUX GALONS
« Promouvoir un gars du terrain sans former son leadership, c'est fabriquer un petit chef. Parachuter un diplômé sans immersion terrain, c'est créer un manager sans crédibilité. » "mon dicton, tu donne deux galons a un couillon et il se prend pour Napoléon" Le constat terrain Dans 90 % des PME industrielles, la gestion du management intermédiaire est une catastrophe à deux visages : Le piège du meilleur technicien : Pour récompenser le meilleur usineur ou l'artisan du réglage, on lui donne « deux galons ». On le nomme chef d'équipe du jour au lendemain. Sauf que régler une machine 5 axes et gérer des conflits humains, motiver des gars ou faire respecter une cadence, ce sont deux métiers complètement différents. Le parachuté hors-sol : À l'inverse, embaucher un jeune diplômé d'école d'ingénieurs et le mettre direct à la tête d'un atelier sans passer par la case copeaux, c'est le naufrage assuré. Face aux anciens de l'atelier qui ont 20 ans de métier, le gars n'a aucune légitimité. Au moindre pépin technique, il est incapable de trancher et finit par se cacher derrière des tableaux Excel. Le blocage majeur : Le syndrome du "fusible" Pris en tenaille : la direction attend de lui qu'il impose des cadences comme un chef expérimenté. Les gars de l'atelier, ses anciens collègues de pause café, continuent de le voir comme un pote et refusent de se faire commander par "l'un des leurs". L'explosion sous la pression : pour les autres, il est devenu un "chef comme les autres". Pour lui-même, il est toujours le collègue d'hier. Les deux dérives classiques : le repli agressif (il joue au petit chef autoritaire) ou l'effondrement (il n'ose rien dire, finit en burn-out ou démissionne). Ce qu'il faut faire Pour le pro du terrain qu'on promeut : clarifier la transition officiellement devant l'équipe, former à la gestion du stress et au changement de posture, protéger le fusible avec un manager senior pendant six mois. Pour le diplômé qu'on intègre : l'immersion obligatoire sur machine avant de piloter l'équipe — c'est en montrant du respect pour le métier qu'il gagnera la crédibilité pour diriger.
📩 Recevez la suite en avant-première par newsletter →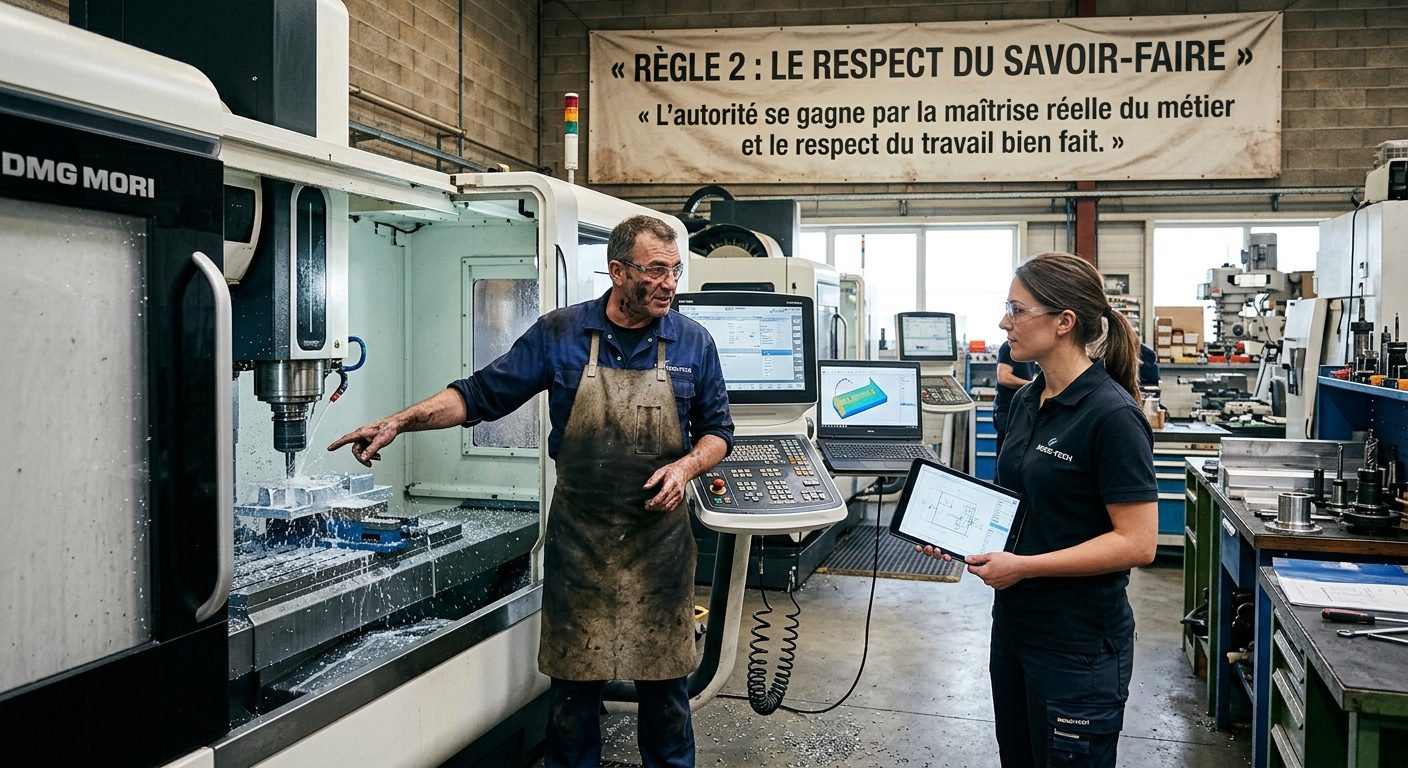
RÈGLE 2 : LE RESPECT DU SAVOIR-FAIRE
« L'autorité ne vient pas du titre sur la carte de visite ni du niveau de diplôme. Sur le terrain, elle se gagne uniquement par la maîtrise réelle du métier et le respect du travail bien fait. » Le constat terrain L'illusion du diplôme-roi : on accorde un crédit aveugle à une ligne sur un CV, en ignorant la réalité de l'expérience pratique. Au pied d'une machine, un diplôme n'a jamais réglé un problème de vibration ni sauvé une pièce à forte valeur ajoutée. Le micro-manager destructeur : vouloir régenter le moindre détail d'un domaine qu'on ne maîtrise pas braque les équipes et détruit leur engagement. Le problème majeur : le gâchis des compétences Un bon technicien qu'on infantilise finit par s'ennuyer et se met en mode exécution passive, ou va voir ailleurs. Si le manager refuse d'écouter, l'atelier arrête d'anticiper les erreurs — les gars appliquent les directives absurdes au pied de la lettre, sachant que la pièce finira au rebut. Ce qu'il faut faire Développer la posture d'écoute : demander conseil aux experts de l'atelier renforce leur estime d'eux-mêmes. Faire confiance et donner de l'autonomie : donnez le plan, le délai, et dites "je compte sur toi". Laissez-le choisir sa stratégie d'usinage. Remplacer le contrôle par le soutien : le rôle du responsable est d'enlever les obstacles, pas de dire comment régler la machine.
📩 Recevez la suite en avant-première par newsletter →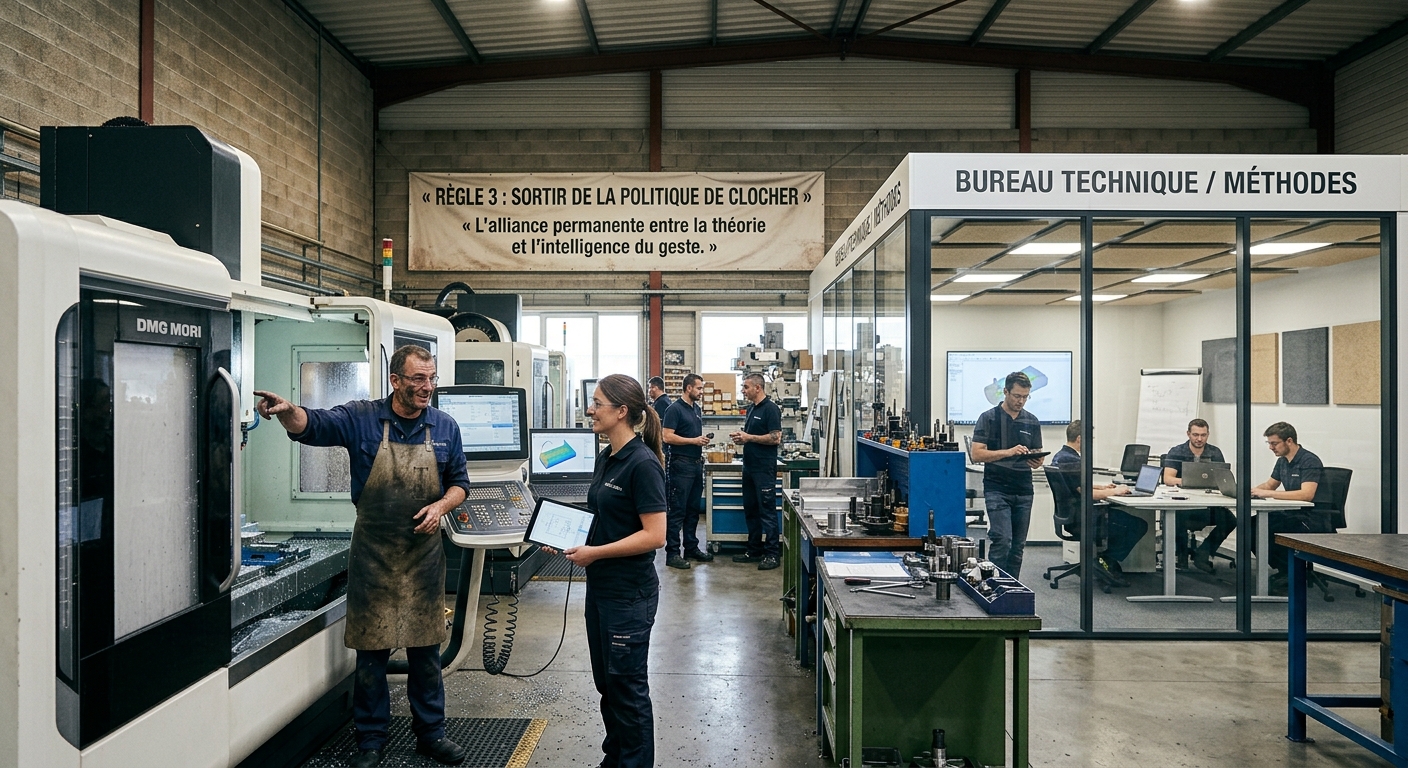
RÈGLE 3 : SORTIR DE LA POLITIQUE DE CLOCHER
« Opposer le bureau et l'atelier, c'est condamner l'entreprise. La performance industrielle n'est pas une guerre de pouvoir : c'est l'alliance permanente entre la théorie et l'intelligence du geste. » Le constat terrain Le complexe de la blouse blanche : côté bureau, on conçoit des pièces sur écran 3D sans toujours mesurer la réalité physique de l'usinage. Le repli de la cotte de travail : côté atelier, dès qu'il manque une cote, la réaction naturelle est l'agacement — "encore un truc pondu par un gars qui n'a jamais vu un copeau". Le problème majeur L'inertie des petits détails : il faut traverser l'usine, passer des coups de téléphone pour des ajustements qui demandent 30 secondes d'échange direct. La création de clans : ne pas se côtoyer au quotidien entretient les préjugés et alimente les conflits d'égo. Ce qu'il faut faire Casser le mur : j'ai moi-même pris l'initiative de déménager le Bureau Technique dans un open-space construit au milieu de l'atelier — parfaitement bien isolé du bruit (les gens de bureau n'aiment pas le bruit, c'est bien connu !). Créer la proximité du quotidien : quand l'usineur voit qu'il manque une cote, il suffit de faire deux pas pour regarder la machine ensemble avec le BT. Éteindre les conflits par le contact humain : on ne fait pas la guerre à des collègues qu'on côtoie chaque jour. La proximité physique dégonfle les tensions et réaligne tout le monde sur la réussite de la pièce.
📩 Recevez la suite en avant-première par newsletter →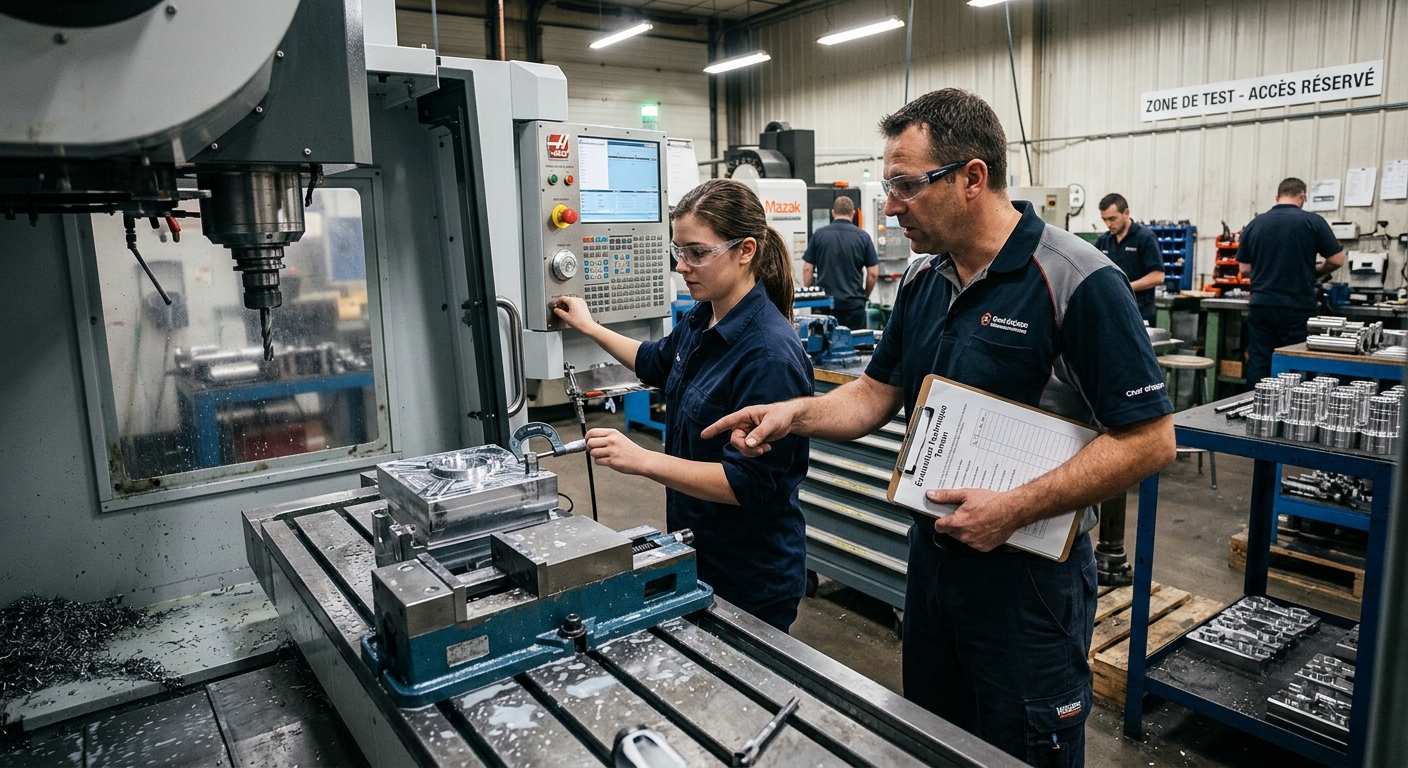
RÈGLE 4 : LE PAPIER ACCEPTE TOUT, PAS LA MACHINE
« Un beau CV, une agence d'intérim optimiste ou un discours bien rodé en entretien ne fabriquent pas des pièces conformes. En usinage, la seule vérité est celle qui sort de la machine. » Le constat terrain Le piège des agences d'intérim : les chargés de recrutement matchent des mots-clés sur un écran sans comprendre la réalité du métier. Un modèle économique basé sur le turnover : les agences n'ont aucun intérêt financier à envoyer le candidat parfait du premier coup — le turnover est un coût pour l'entreprise, une rente pour l'agence. Le baratin d'entretien : certains candidats utilisent les bons termes ("Expert 5 axes") mais sont incapables de lire un plan une fois devant l'armoire de commande. Le problème majeur Casse matériel et rebuts : une erreur de manipulation ou une collision coûte des milliers d'euros. Perte de temps et frustration : les anciens corrigent les erreurs du nouveau au lieu de produire. Ce qu'il faut faire Exiger un contrat de résultat aux agences d'intérim : "Vous m'envoyez un candidat, on le teste une semaine, s'il n'a pas le niveau, la semaine n'est pas payée." Automatiser la pré-évaluation technique (Cribler) : une IA pose des questions métiers ciblées avant même que le candidat mette les pieds dans l'entreprise. Valider par le test terrain : une fois pré-filtré, le chef d'équipe fait passer le test pratique final avant toute embauche ferme.
📩 Recevez la suite en avant-première par newsletter →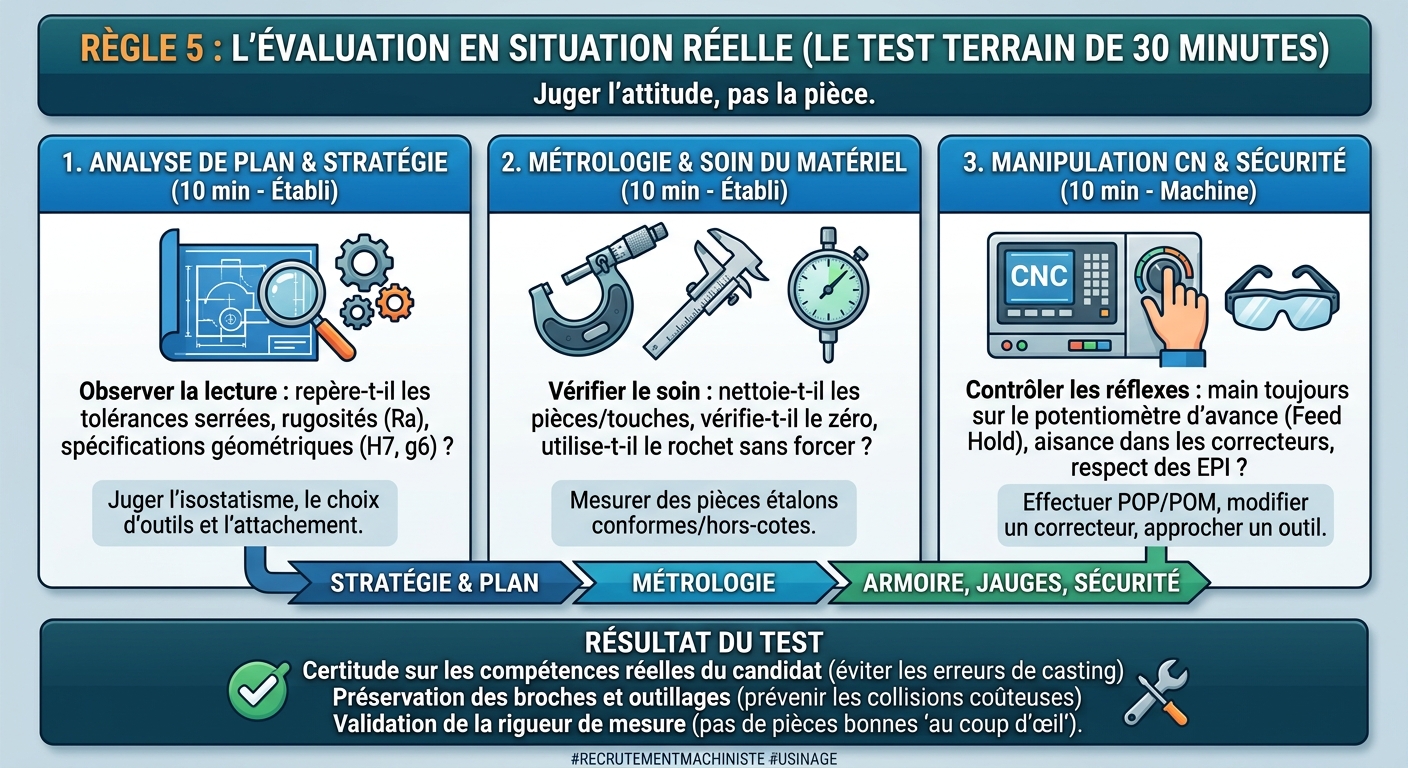
RÈGLE 5 : L'ÉVALUATION EN SITUATION RÉELLE (LE TEST TERRAIN DE 30 MINUTES)
« On ne juge pas un usineur à sa façon de parler, mais à sa façon de prendre un outil, d'approcher une cale et de poser sa main sur le potentiomètre. » Le constat terrain : les deux pièges des tests improvisés Le questionnaire théorique de bureau : un candidat peut connaître une formule par cœur tout en étant incapable d'aligner un étau au comparateur. Le test "usine à gaz" : faire fabriquer une pièce complète pendant 4 heures immobilise une machine de production pour rien. Le problème majeur : juger la pièce plutôt que l'attitude Une pièce peut sortir dans les tolérances sur un malentendu, alors que le candidat a pris des passes aberrantes ou failli planter la broche. La méthode : le test de 30 minutes au pied de la machine 1. L'analyse de plan et la stratégie d'usinage (10 min, sur établi) : posez un vrai plan industriel avec tolérances serrées. Observez s'il repère les cotations critiques. 2. L'épreuve de métrologie et le soin du matériel (10 min, sur établi) : pièces étalons, pied à coulisse, micromètre. Observez s'il essuie la pièce avant de mesurer, s'il vérifie le zéro du palmer. 3. La manipulation sur armoire et la sécurité (10 min, sur machine) : prise d'origine pièce, jauge d'outil. Observez la main sur le potentiomètre d'avance — le test ultime d'un usineur expérimenté. Ce qu'on obtient : en 30 minutes, vous savez s'il a de la bouteille, s'il va préserver vos broches, s'il mesure au micron ou valide "au coup d'œil".
📩 Recevez la suite en avant-première par newsletter →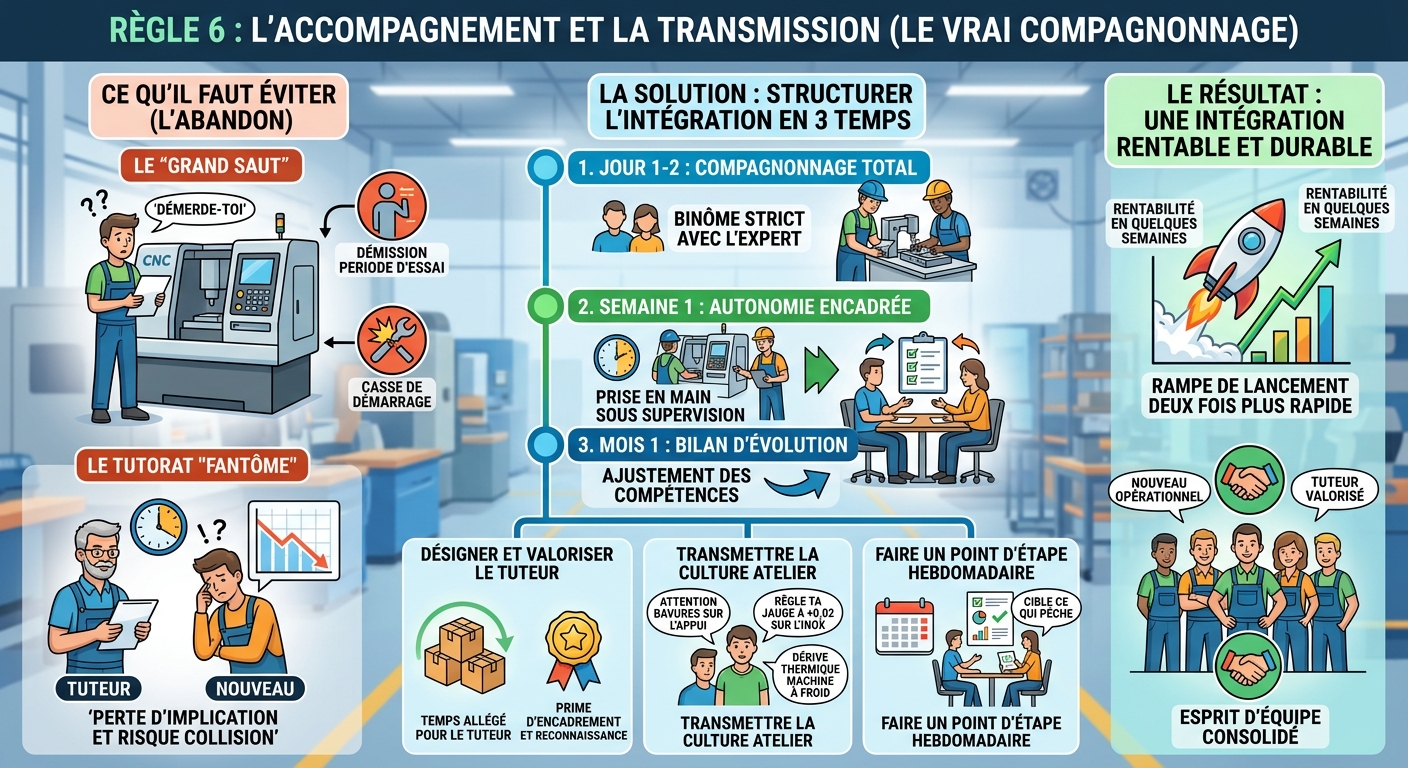
RÈGLE 6 : L'ACCOMPAGNEMENT ET LA TRANSMISSION (LE VRAI COMPAGNONNAGE)
« Balancer un nouveau devant une machine avec un dossier de fabrication et lui dire "démerde-toi", ce n'est pas de l'autonomie, c'est de l'abandon. Et l'abandon se paye toujours en casse et en démissions. » Le constat terrain Le "Grand Saut" : le nouveau arrive, on lui donne le dossier et on lui dit de se débrouiller. Le tutorat "fantôme" : on désigne un tuteur sans lui libérer une minute sur son planning — le nouveau devient un boulet qui le fait perdre sa prime. Le problème majeur La démission durant la période d'essai : un bon technicien abandonné se sent méprisé et repart chez un concurrent. La casse de démarrage : le nouveau prend des initiatives risquées pour prouver qu'il est autonome. Ce qu'il faut faire : structurer l'intégration en 3 temps 1. Désigner un tuteur et valoriser sa mission : libérer du temps au tuteur, reconnaître ce rôle (prime d'encadrement). 2. Transmettre les non-dits du papier : la culture atelier, les pièges matières, les dérives thermiques machine. 3. Faire un point d'étape hebdomadaire : ne pas attendre la fin de la période d'essai pour dire que ça ne va pas. Le résultat : la rampe de lancement est deux fois plus rapide, et l'esprit d'équipe est consolidé.
📩 Recevez la suite en avant-première par newsletter →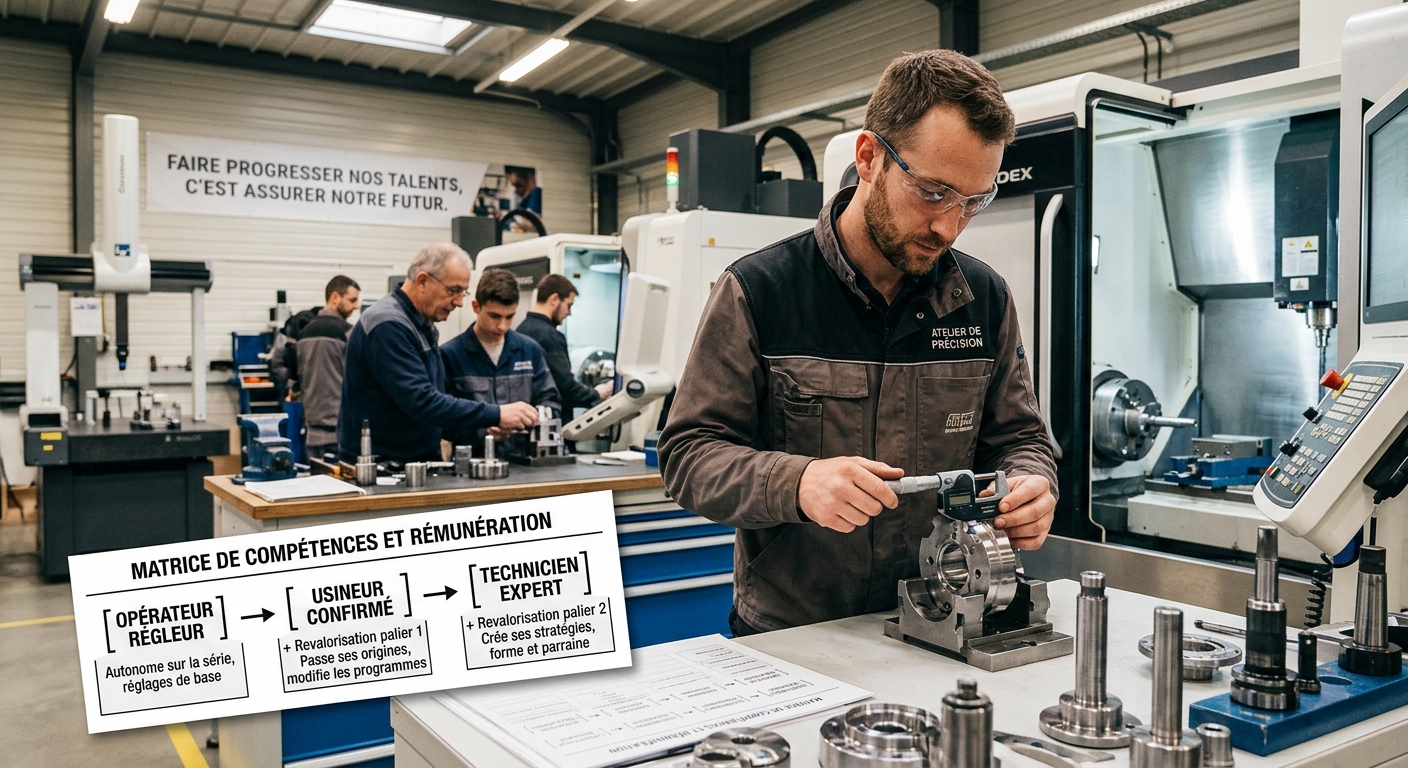
RÈGLE 7 : LA RECONNAISSANCE ET LA RÉMUNÉRATION (GARDER LES MEILLEURS)
« Former un technicien pour qu'il devienne bon, c'est un investissement. Le sous-payer une fois qu'il est performant, c'est investir directement pour la concurrence. » Le constat terrain La politique du plafond de verre : des augmentations au compte-gouttes, déconnectées de la montée en compétence réelle. Le paradoxe du recrutement externe : on refuse 200€ de plus à un bon gars en place, mais on paye le prix fort un profil externe moins qualifié. Le problème majeur La fuite vers d'autres secteurs : les meilleurs quittent l'industrie pour la maintenance ou le bâtiment. Le désengagement sur place : un technicien sous-payé cale son rythme sur le plus mauvais de l'atelier. Ce qu'il faut faire Construire une matrice de compétences transparente : critères objectifs par niveau (opérateur régleur, usineur confirmé, technicien expert), avec revalorisation automatique à chaque palier franchi. Récompenser la polyvalence et l'esprit d'équipe : passer de Fanuc à Heidenhain sans perte de cadence a une vraie valeur économique. La fonction de tuteur doit être primée. Considérer le salaire comme un outil d'attractivité : on ne peut pas réclamer de la rigueur au micron en payant au ras des pâquerettes.
📩 Recevez la suite en avant-première par newsletter →